Алексей Петров
Инженер-проектировщик, аддитивные технологии
В современном промышленном производстве, особенно в аэрокосмической, медицинской и нефтегазовой сферах, стоимость материалов часто становится решающим фактором. Титановые сплавы, инконель или бронзовые композиции обходятся очень дорого, и традиционные методы их обработки — вычитание материала путем фрезерования или токарной обработки — попросту неэкономичны. При изготовлении сложной детали из титана мы можем потратить 90% заготовки на создание металлической стружки, которая отправляется в переплавку, и лишь 10% пойдет в полезное изделие. Селективное лазерное плавление, или технология SLM (Selective Laser Melting), перевернуло эту парадигму с ног на голову. Мы более не вырезаем форму из цельного куска металла. Вместо этого мы послойно, слой за слоем, сплавляем микронные порошки, формируя деталь с минимальными потерями.
- Как происходит послойное спекание металла лазером.
- Почему метод позволяет создавать внутренние каналы и решетки, недоступные для фрезерования.
- В чем заключается секрет экономии до 90% материала.
- Какие типы сплавов идеально подходят для этого процесса.
Содержание
- Суть метода SLM: от порошка к детали
- Оптимизация геометрии: топологическое снижение массы
- Интегрированная сборка узлов
- Снижение веса и экономия на логистике
- Цифровой склад и устранение припусков
- Технологические нюансы процесса
Суть метода SLM: от порошка к детали
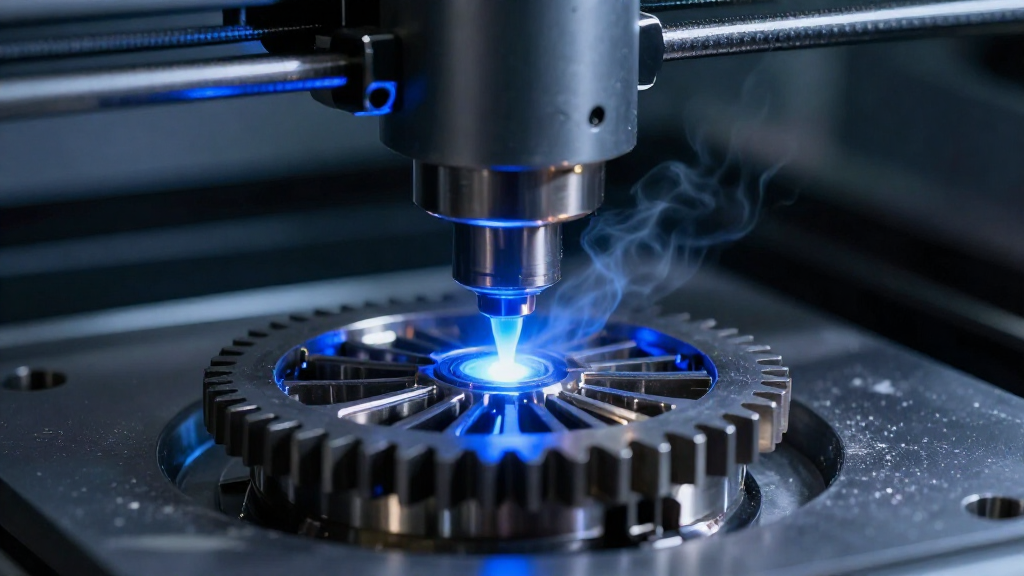
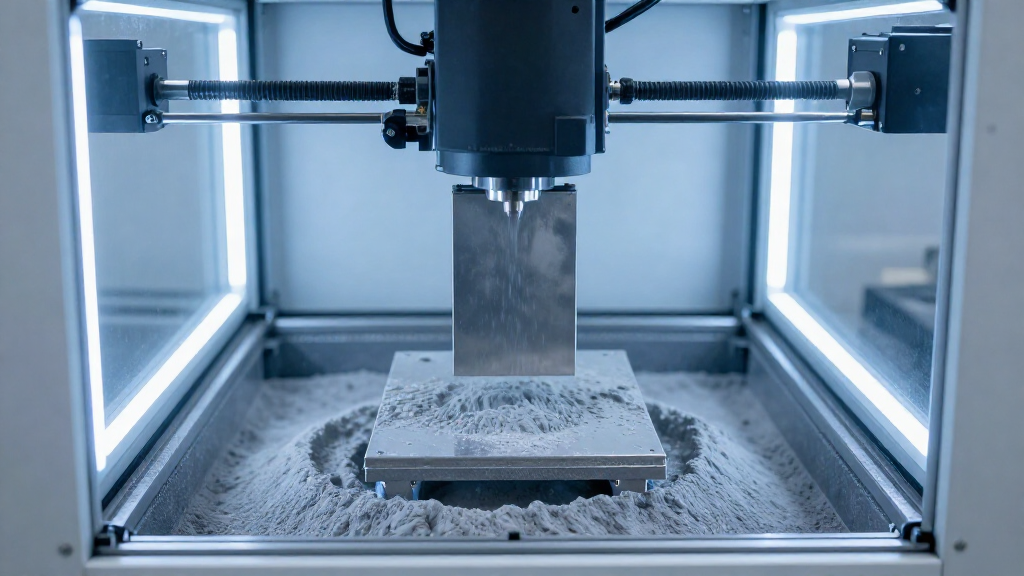
В отличие от традиционных методов, где деталь вырезается из более крупного объекта (субтрактивное производство), селективное лазерное плавление — это аддитивный процесс. Представьте, что вы делаете скульптуру не из глыбы мрамора, вырезая лишнее, а лепите её из тончайшего песка, который плавно становится камнем под воздействием тепла. На дно камеры подачи подается тонкий слой металлического порошка. Сканирующая система (депозитор или гальванометр) направляет высокочастотный лазерный луч строго по контуру первого слоя модели. Лазер не просто нагревает поверхность, он доводит металл до полной жидкой фазы. При остывании частицы сплаваются, образуя прочную металлическую сетку. Платформа опускается, подается новый слой порошка, и процесс повторяется.

По опыту могу сказать, что именно контроль над лазерным лучом дает нам невероятную свободу. Мы можем задать плотность заполнения не сплошной массой, а решеткой. Это критически важно для сложных деталей, которые в обычном литье или на станках ЧПУ были бы невозможны или требовали бы колоссальных затрат времени на механическую обработку внутренних полостей. Металл расходуется точечно, там, где он физически необходим для выполнения функции детали.
Оптимизация геометрии: топологическое снижение массы
Это, пожалуй, самый яркий пример экономии. В классическом машиностроении мы обязаны делать детали более «грубыми», чтобы в них можно было зажать режущий инструмент, просверлить сквозное отверстие или обеспечить устойчивость формы при обработке. В SLM мы можем создавать изогнутые опоры, имитирующие структуру костей (требуемые для ортопедических имплантатов), или внутренние каналы охлаждения сложной формы, как в лопатках турбин реактивных двигателей. Мы можем полностью удалить материал там, где он не несёт нагрузки. Деталь становится легче, а значит, мы тратим меньше сырья. Часто вес детали при переходе с фрезеровки на 3D-печать падает в разы, а с учетом использования решетчатых структур экономия порошка исчисляется сотнями процентов по сравнению с заготовкой, из которой приходилось бы вырезать эту же форму.
Интегрированная сборка узлов
Экономия материала — это не только про сырье, это еще и про скрытые издержки. Вспомните теплообменник или гидравлический блок. В традиционном производстве это куча отдельных трубок, фитингов, секций, которые нужно соединить сваркой, пайкой или резьбовыми соединениями. Чтобы изготовить каждую из этих деталей, нужен заготовочный материал. А теперь представьте, что можно напечатать этот же блок как единое целое. Мы убираем лишние стыки, упраздняем фланцы и крепеж. Общий объем металла, задействованный в процессе создания этой узловой группы, становится минимальным. По опыту могу сказать, что интеграция функциональности в один 3D-печатный блок часто позволяет снизить массу всего узла в 2-3 раза, что напрямую влияет на расход порошка. Мы не печатаем пустоты и не создаем конструктивные элементы ради формы, а формируем лишь то, что реально работает.
Снижение веса и экономия на логистике
В аэрокосмической отрасли экономия материала напрямую конвертируется в деньги. Каждый лишние килограмм на орбите стоит колоссальных денег. Используя SLM для создания кронштейнов, креплений или топливных форсунок из титана, мы достигаем таких показателей отношения прочности к массе, которые недостижимы для алюминия или стали в стандартных исполнениях. Деталь печатается из титана, но она весит как деталь из алюминия. Более того, использование пористых структур или решеток (мехаметаструктур) позволяет уменьшить плотность детали до 0.2–0.5 г/см³, что дает ту самую экономию до 90% по сравнению с цельным куском металла. Иногда это работает наоборот: деталь становится не просто легкой, но и сохраняет жесткость за счет геометрии, а не объема.
Цифровой склад и устранение припусков
Когда мы печатаем деталь, мы должны учитывать усадку металла. Обычно оставляют припуски на последующую шлифовку или фрезеровку посадочных мест. Однако современные SLM-установки с контролем температуры и мощными системами охлаждения показывают стабильность размеров. Для многих крепежных элементов, корпусов и направляющих можно печатать почти готовые изделия. Это значит, что мы не тратим дополнительный материал на механическую обработку. В традиционном цеху, чтобы получить чистовую поверхность, нам нужно заложить припуск в 1–2 мм на каждую сторону. Это уже потеря десятков граммов готового металла. В печати мы формируем геометрию сразу с заданной шероховатостью, а при необходимости доводим поверхность лишь локально. Кроме того, неиспользованный порошок не является отходами. После каждой печати порошок, который не оплавился, просто сгребается, просеивается и снова идет в дело. Это создает эффект замкнутого цикла, где коэффициент использования порошка приближается к 95-98%.
Технологические нюансы процесса
Процесс SLM протекает в герметичной камере, наполненной аргоном или азотом, чтобы предотвратить окисление металла. Это важно для активных сплавов, таких как титан или алюминий. Однако это накладывает ограничения на размер деталей. Платформы для печати варьируются от нескольких кубических сантиметров до десятков литров. Но даже с учетом размеров камеры, эффективность использования материала остается на высочайшем уровне. Важно отметить, что сама геометрия влияет на процесс. Иногда требуется создание поддерживающих структур (support structures), чтобы деталь не покоробилась от температурных напряжений. Эти опоры затем удаляются. В SLM объем опор минимален, так как мы печатаем в плоскости, близкой к оптимальной, и проектируем детали с учетом направления лазерного луча. На традиционных станках, чтобы изготовить ту же деталь, нужно создать огромную заготовку, из которой удалится львиная доля. Экономия очевидна. Это не просто смена инструмента, это смена мышления инженера: от «как вырезать» к «как собрать».
Часто задаваемые вопросы
Можно ли перерабатывать металлический порошок после 3D-печати?
Да, это одна из ключевых особенностей аддитивных технологий. Неоплавленный порошок из камеры печати извлекается, фильтруется от мелких фракций и смешивается с новой порцией сырья. Коэффициент использования порошка может достигать 95-98%, тогда как при фрезеровании отходы образуются в виде стружки, которая требует сложной переплавки.
Какая точность у метода селективного лазерного плавления?
Типичная точность процесса составляет от 0.05 до 0.1 мм. Это позволяет изготавливать детали с мелкими деталями, гладкими поверхностями и сложными внутренними каналами, что часто исключает необходимость в дополнительной механической обработке.
Экономит ли SLM время производства?
Скорость нанесения материала у лазера может уступать некоторым видам литья, но время на весь цикл производства детали (CAD -> 3D-печать -> Чистовая обработка) значительно меньше, чем при многооперационном фрезеровании сложной детали. Сложность формы не влияет на время печати, в отличие от механической обработки.
Алексей Петров — инженер-проектировщик, специализирующийся на аддитивных технологиях.
Более 10 лет опыта в проектировании сложных металлических узлов для аэрокосмической отрасли. Имеет сертификаты по работе с системами SLM Solutions и DMG MORI.
Об авторе